
Element grzejny jest produktem o krytycznym znaczeniu dla bezpieczeństwa: pracuje pod napięciem sieciowym, znajduje się pod wykończoną podłogą i musi działać niezawodnie przez dziesięciolecia. Dlatego testy fabryczne nie są formalnością — to różnica między produktem grzewczym, za który możesz się porwać, a takim, którego nie da się obronić. W tym artykule wyjaśniamy, jak solidny producent weryfikuje każdy element grzewczy przed wysyłką, a konkretnie — co dzieje się wewnątrz fabryki SunAura Thermal w Qingdao, zanim proces testy fabryczne i kontrola jakości elementów grzewczych (heating element factory testing quality control) zamknie partię do eksportu.
Dlaczego testy są ważniejsze niż sam element
Elementy ogrzewania podłogowego to produkty ukryte. Gdy wykładzina zostanie ułożona, nikt nie widzi elementu, nie może go wyregulować ani naprawić bez podnoszenia podłogi. Jedyną ochroną klienta końcowego jest jakość tego, co sprawdzono w fabryce, oraz kompetencja instalatora. Jeden wadliwy element to kosztowna rozbiórka podłogi, niezadowolony właściciel i naruszona reputacja dystrybutora, który go sprzedał. Testy fabryczne są zatem kręgosłupem całego łańcucha gwarancyjnego — a kupujący powinni traktować udokumentowane procedury testowe jako pozycję specyfikacji, a nie hasło marketingowe.
Etapy testów: od surowca do zapakowanej rolki
1. Weryfikacja materiałów przychodzących
Kontrola jakości zaczyna się przed produkcją. Przewody miedziane, nośniki aluminiowe, folie izolacyjne i kleje laminujące są sprawdzane pod kątem specyfikacji przyjęcia — przekrój przewodu, grubość izolacji, certyfikaty materiałowe. Ten etap odfiltrowuje problemy na poziomie partii, zanim trafią na linię produkcyjną; dlatego pierwsze pytanie do dostawcy nie brzmi „czy testujecie?”, lecz „co testujecie przed rozpoczęciem?”.
2. Testy rezystancji i izolacji w trakcie produkcji
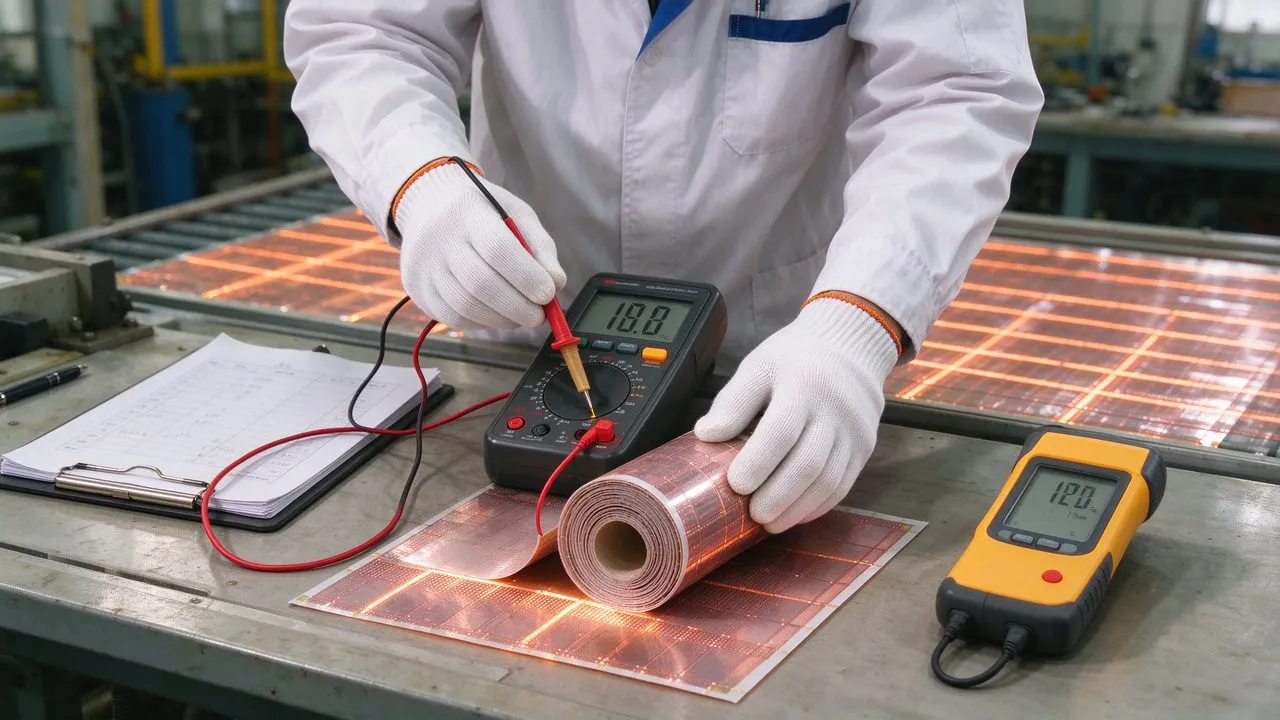
W trakcie laminowania i montażu elementy są testowane pod kątem rezystancji elektrycznej w stosunku do wartości projektowej dla ich mocy znamionowej. Odczyt rezystancji poza tolerancją oznacza błędną moc na metr kwadratowy — problem komfortu i bezpieczeństwa. Równolegle sprawdzana jest rezystancja izolacji między przewodem grzejnym a powierzchnią zewnętrzną; to właśnie ten test chroni użytkowników przed porażeniem. Kontrole w procesie wychwytują usterki, podczas gdy materiał nadal można przerobić.
3. Test wytrzymałości dielektrycznej (wysokiego napięcia)
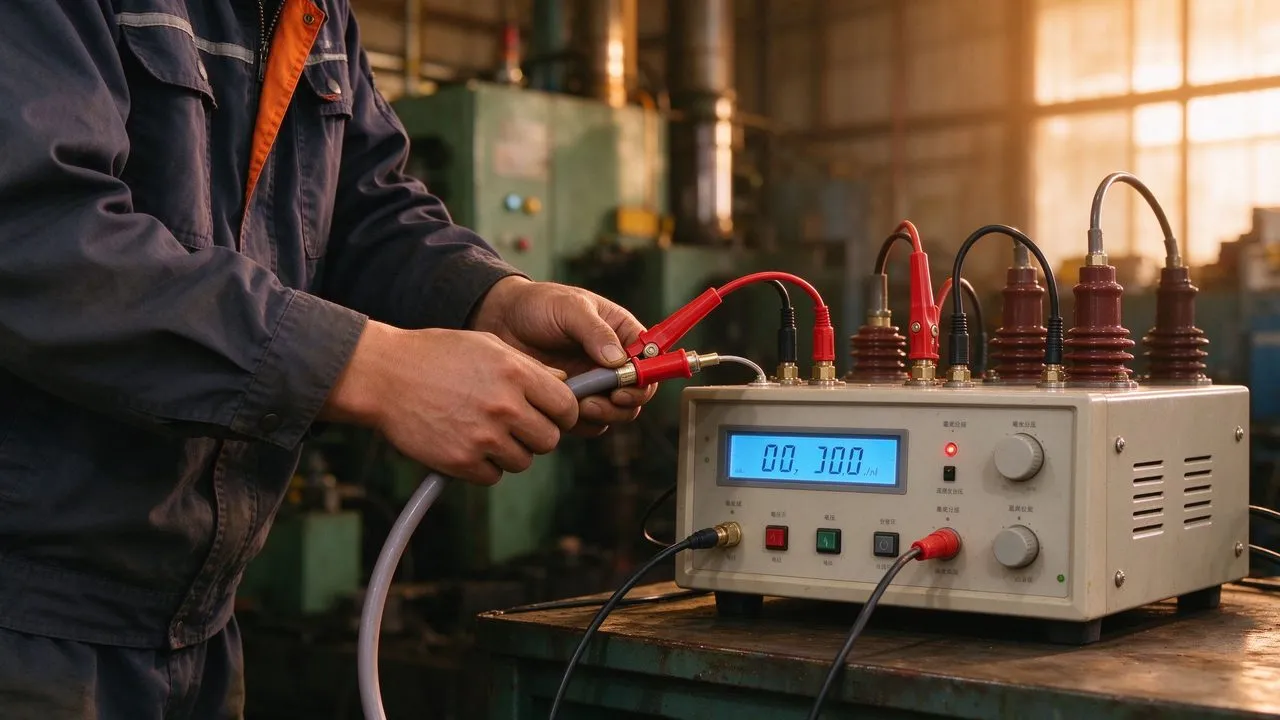
Każda partia produkcyjna elementów grzewczych SunAura przechodzi test wytrzymałości dielektrycznej — obciążenie wysokim napięciem przykładane między przewodem roboczym a izolacją zewnętrzną przez określony czas (według dokumentacji fabrycznej SunAura: 3 kV przez minutę na partię). To test, który dowodzi, że izolacja wytrzyma rzeczywiste obciążenie eksploatacyjne i warunki awaryjne. Jest to ta sama klasa testów, o której mówią normy IEC dla urządzeń grzewczych, i dlatego w dokumentacji kontrola jakości elektrycznych produktów grzewczych (quality control electric heating products) napięcie probiercze zawsze jest uwzględnione w widocznym miejscu.
4. Termowizja i kontrola rozkładu temperatury
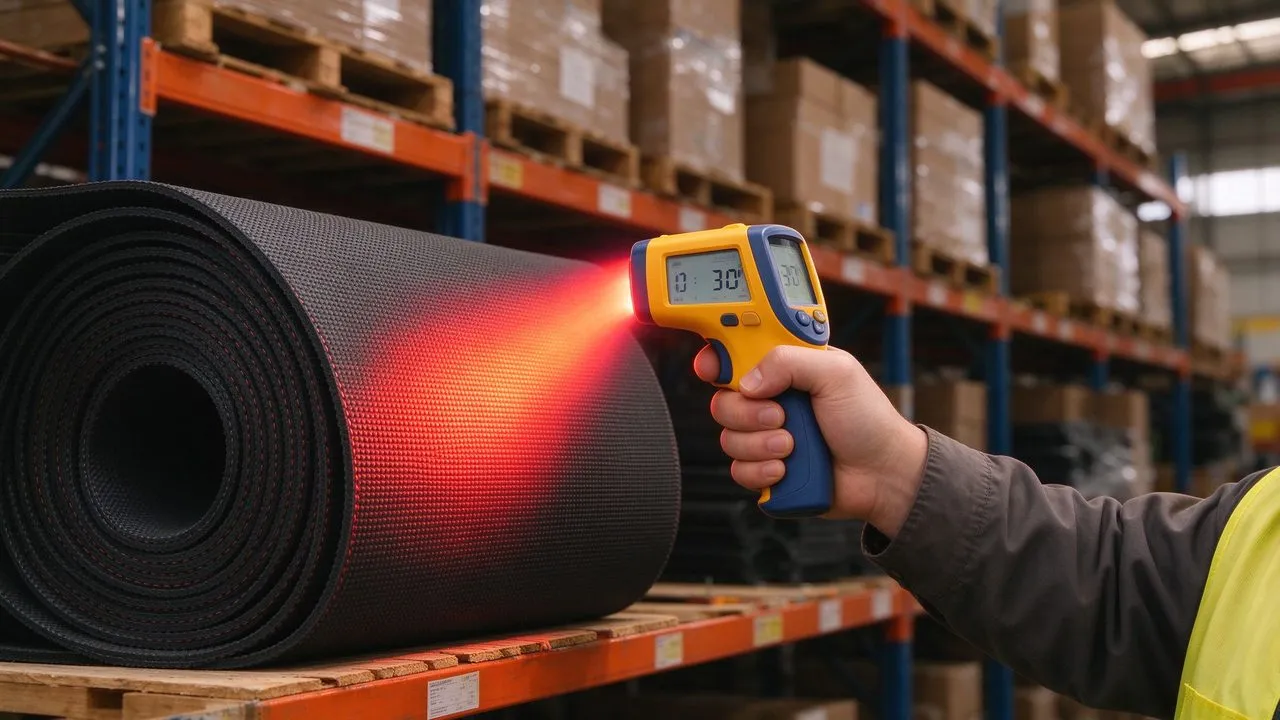
Wybrane maty z każdej partii są zasilane w kontrolowanych warunkach i skanowane kamerą termowizyjną. Skan potwierdza równomierny rozkład ciepła na powierzchni — bez gorących punktów, bez zimnych stref, bez załamań elementu ukrytych pod laminatem. Równomierny rozkład ciepła odróżnia komfortowy system od takiego, który ma ciepłe i zimne plamy; jest to jakościowy sygnatur, który kupujący może zażądać w ramach kontroli przyjęcia.
5. Kontrola końcowa i pakowanie
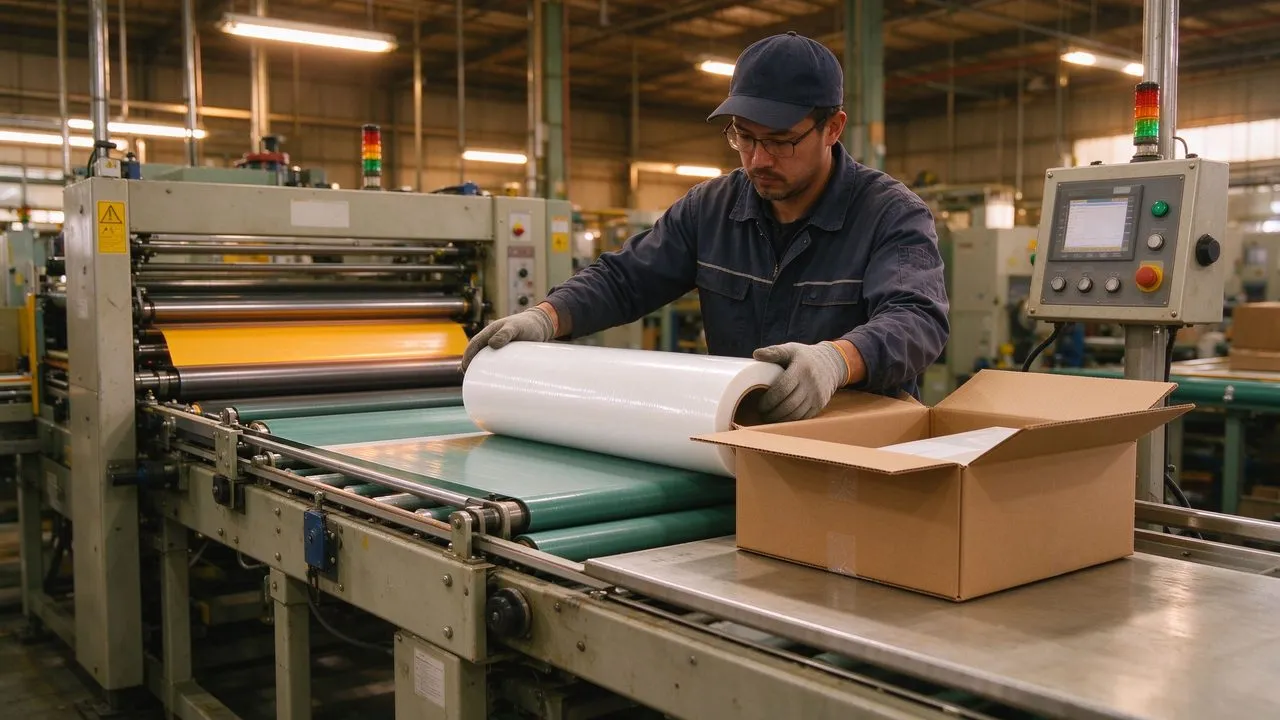
Przed pakowaniem każda gotowa rolka przechodzi końcową kontrolę wzrokową — integralność zimnych końcówek, stan złączy, oznakowanie i potwierdzenie długości. Zapakowane kartony są następnie układane do wysyłki z dokumentami identyfikowalności partii, dzięki czemu każdą rolkę można powiązać z datą produkcji, linią i wynikami testów. Ta identyfikowalność sprawia, że pisemna gwarancja ma sens: reklamację można zbadać na podstawie rzeczywistych danych fabrycznych, a nie dobrej woli.
Co faktycznie obejmuje certyfikacja
Certyfikacja to publiczna, zewnętrzna warstwa nałożona na testy fabryczne. Zakład SunAura Thermal w Qingdao (Huangdao) działa w systemach ISO 9001 (zarządzanie jakością), ISO 14001 (zarządzanie środowiskowe) i ISO 45001 (BHP), a asortyment produktów posiada dokumentację CE i RoHS, z badaniami zgodności LVD i EMC wymaganymi przez rynek docelowy (według dokumentacji fabrycznej SunAura). Nasz artykuł o certyfikacji CE i ISO szczegółowo wyjaśnia zakres; w skrócie: certyfikacja dokumentuje system, a testy fabryczne weryfikują produkt — kupujący powinni żądać obu.
Jak kupujący może zweryfikować jakość fabryki
- Zażądaj procedury testowej i kryteriów zaliczenia/odrzucenia dla każdego etapu — solidny producent się nimi dzieli.
- Zapytaj o identyfikowalność partii: czy dostawca powiąże dowolną rolkę z datą produkcji i zapisem testu?
- Zażądaj pisemnych wartości napięcia probierczego i rezystancji izolacji — niejasne odpowiedzi to czerwona flaga.
- Określ protokół kontroli przyjęcia u dystrybutora lub w zamówieniu na folię grzewczą grafenową (graphene heating film) albo matę grzewczą (electric heating mat).
- Odwiedź fabrykę lub zamów przegląd wideo — nasz artykuł o zwiedzaniu fabryki pokazuje halę produkcyjną.
Dane i dowody: co testujemy przed wysyłką
Każda partia elementów grzewczych SunAura wysyłana z naszej fabryki w Qingdao (Huangdao) przechodzi przed zamknięciem kartonu (według dokumentacji fabrycznej SunAura): pomiar rezystancji względem mocy znamionowej, test rezystancji izolacji, wytrzymałość dielektryczną 3 kV przez minutę, termowizję na próbkach mat, kontrolę integralności zimnych końcówek oraz końcową weryfikację wymiarów i oznakowania. Produkujemy wyroby grzewcze od 2008 roku — od 17 lat — i eksportujemy do ponad 50 krajów, z programami OEM/ODM, w których ten sam protokół testowy stosujemy do produktów pod marką własną, co do marki SunAura. Jeśli zaopatrujesz się w elementy grzewcze pod własną marką, zażądaj tej samej dokumentacji; partnerzy OEM elementów grzewczych z certyfikatem ISO (ISO certified heating element OEM) dostarczają ją standardowo.
Często zadawane pytania
Czy mogę otrzymać dane testowe dla mojego zamówienia? Tak — podsumowania testów partii są dostępne per zamówienie, a pełne zapisy identyfikowalności można udostępnić w ramach NDA dla partnerów OEM.
Jak przetestować elementy na budowie przed montażem? Zmierz rezystancję między dwiema zimnymi końcówkami multimetrem i porównaj z wartością na etykiecie; sprawdź rezystancję izolacji między dowolną końcówką a folią/nośnikiem testerem izolacji. Nasze instrukcje instalacyjne zawierają oczekiwane wartości.
Czy protokół testowy różni się dla zamówień OEM? Nie — produkty OEM schodzą z tej samej linii, przechodzą te same testy i tę samą identyfikowalność. To punkt umowny, który ujmujemy pisemnie dla każdego programu OEM na kabel grzewczy (heating cable) i folię.
Jaką gwarancję niosą ze sobą elementy testowane fabrycznie? Warunki gwarancji są potwierdzane pisemnie per zamówienie, typowo 10–25 lat w zależności od rodziny produktów, poparte testem fabrycznym i opisanymi powyżej zapisami identyfikowalności.
Zapis testowy: co powinien zawierać plik partii
Gdy producent mówi „wszystko testujemy”, poproś o pokazanie formatu zapisu. Wiarygodny plik partii zawiera: numer partii i datę produkcji; model produktu, napięcie znamionowe i moc znamionową; pomiar rezystancji dla każdej rolki względem wartości projektowej; wartość rezystancji izolacji; napięcie i czas wytrzymałości dielektrycznej; wynik termowizji lub rozkładu temperatury na próbkach mat; nazwisko lub ID inspektora oraz decyzję zaliczenia/odrzucenia partii. SunAura Thermal prowadzi ten zapis dla każdej partii produkcyjnej w naszej fabryce w Qingdao (Huangdao), a podsumowania partii są dołączane do dokumentacji zamówienia (według dokumentacji fabrycznej SunAura). Gdy otrzymujesz kontener elementów grzewczych, plik partii zamienia reklamację gwarancyjną z negocjacji w weryfikację danych — dla Ciebie i dla nas.
Dlaczego kupujący OEM powinni audytować testy fabryczne
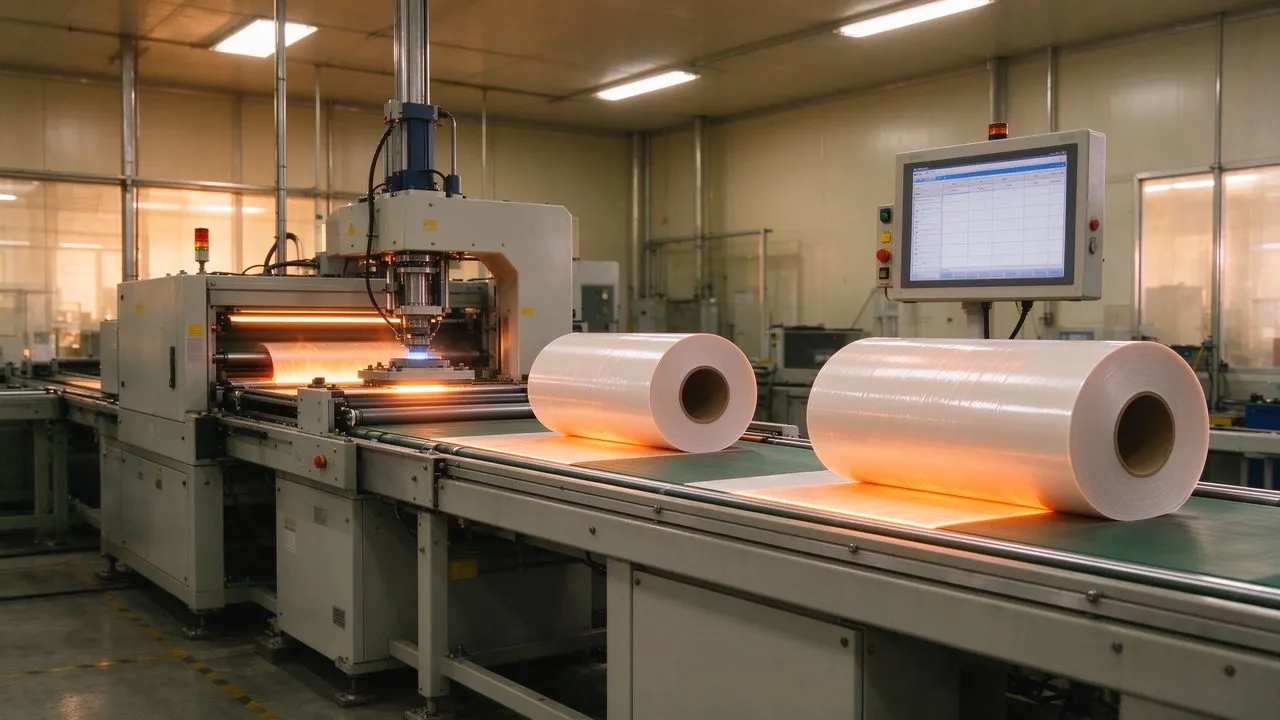
Jeśli zaopatrujesz się w elementy grzewcze pod własną marką, standard testów fabryki staje się reputacją Twojego produktu. Dystrybutor sprzedający folię grzewczą pod własną marką nie jest w stanie niezależnie przetestować każdej rolki — protokół fabryki to cały łańcuch jakości. Dlatego kupujący OEM powinni traktować testy fabryczne jako specyfikację umowną: etapy testów, kryteria zaliczenia/odrzucenia i dokumentacja partii powinny być zapisane w umowie dostawy, a nie zakładane. Nasz program OEM stosuje identyczny protokół testowy do produktów pod marką własną i pod marką SunAura, a zapisy partii są dostępne w ramach NDA. Porównując partnerów OEM, zapytaj, którym testom rzeczywiście przechodzą ich produkty pod marką własną — odpowiedź powie Ci, czego doświadczą Twoi klienci.
Logistyka eksportowa: od zaliczenia testów po załadunek kontenera
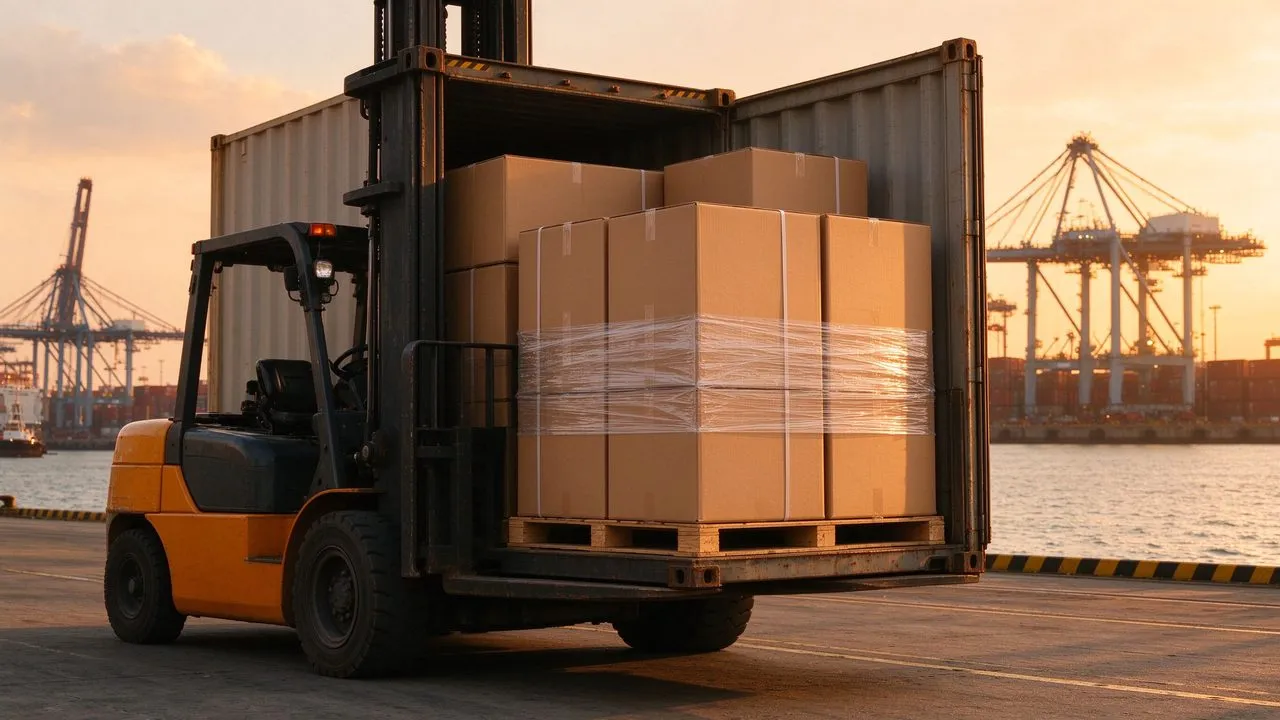
Przejście testów to krok pierwszy; dostarczenie przetestowanego produktu do Twojego magazynu bez uszkodzeń to krok drugi. Proces eksportowy SunAura Thermal (według dokumentacji fabrycznej SunAura) obejmuje każdy etap: rolki są pakowane z ochroną krawędzi, kartony na paletach i owinięte stretchiem, a dokumentacja eksportowa — lista pakowania, podsumowania testów, certyfikaty i plik partii — jest kompletowana przed zarezerwowaniem kontenera. Dzięki eksportowi do ponad 50 krajów i 17 latom produkcji strona wysyłkowa działa na tej samej zasadzie identyfikowalności co hala fabryczna: każdy karton można powiązać z partią. Dla kupujących praktyczne pytanie brzmi, czy dokumentacja dostawcy zgadza się z przesyłką: gdy kontrola przyjęcia porówna numery partii z listą pakowania, proces powinien zamknąć się bez jednej rozbieżności.
Różnica między testami a certyfikacją
Kupujący czasami używają słów „certyfikowany” i „przetestowany” zamiennie — to różne warstwy i potrzebujesz obu. Certyfikacja to warstwa systemowa: ISO 9001 dokumentuje system zarządzania jakością, CE i RoHS dokumentują zgodność produktu z wymogami rynku UE, a są one utrzymywane w czasie przez audyty. Testowanie to warstwa produktowa: rzeczywiste kontrole elektryczne, termiczne i bezpieczeństwa wykonywane na Twojej partii przed wysyłką. Fabryka może mieć imponujące certyfikaty i nadal wysłać złą partię, jeśli codzienne testy są słabe; może testować rygorystycznie i mieć problemy z dokumentacją, jeśli system zarządzania jest nieformalny. Pełny obraz to certyfikacja oraz testy partii oraz identyfikowalność — dlatego ten artykuł obejmuje wszystkie trzy, a nie poprzestaje na certyfikatach.
Często zadawane pytania
Czy mogę odwiedzić fabrykę lub przeprowadzić audyt linii? Tak. Wizyty w fabryce i audyty linii są możliwe dla poważnych kupujących; podglądy wideo są dostępne na wstępną ocenę. Nasz artykuł o zwiedzaniu fabryki pokazuje halę produkcyjną z zewnątrz.
Czy wszystkie rodziny produktów stosują ten sam protokół testowy? Sześć bramek testowych opisanych tutaj obowiązuje dla folii grzewczej, maty grzewczej i kabla grzewczego, z parametrami dopasowanymi do mocy każdego produktu. Produkty OEM przechodzą identyczny protokół.
Jakie dokumenty są wysyłane z każdym zamówieniem? Lista pakowania, podsumowanie testu partii, certyfikaty dla rodziny produktu oraz zapisy identyfikowalności w ramach NDA dla partnerów OEM. Twoja kontrola przyjęcia może zweryfikować numery partii z listą pakowania po dostawie.
Budowanie nawyku jakości w łańcuchu dostaw
Najsilniejsze programy jakościowe to nawyki, nie dokumenty. Po stronie fabryki oznacza to testowanie na każdym etapie — materiał przychodzący, proces, wytrzymałość, termika, końcowa — jako rutynę, a nie wydarzenie specjalne, oraz zapisywanie wyników względem numerów partii bez wyjątków. Po stronie kupującego oznacza to sprawdzanie każdego przyjęcia względem pliku partii, testy punktowe rezystancji na rolkach próbnych przed wyruszeniem na budowę i natychmiastowe logowanie odchyleń, a nie w przeglądzie posezonowym. Gdy obie strony realizują te nawyki, usterki są wychwytywane na granicy, gdzie najtaniej je usunąć — przed instalacją, przed ułożeniem wykładziny, zanim dotknie to klienta końcowego. To praktyczne znaczenie łańcucha dostaw z gwarantowaną jakością i jest dostępne dla każdego kupującego, który zapisze je w zamówieniu.
Krótko: testy fabryczne to cicha infrastruktura stojąca za każdym niezawodnym produktem grzewczym: certyfikacja dowodzi systemu, test partii dowodzi produktu, a identyfikowalność dowodzi partii. Zapisz wszystkie trzy na piśmie, a Twoja jakość przyjęcia stanie się przewidywalna zamiast zakładanej.
Zadaj pięć pytań, przejrzyj plik partii — i rozmowa o jakości staje się konkretna: zmierzona, udokumentowana i poddająca się audytowi, od hali produkcyjnej po wykończoną podłogę.
Podsumowanie
Jakość to nie certyfikat na stronie internetowej — to udokumentowany łańcuch testów, który zaczyna się przed produkcją, a kończy dopiero po zamknięciu kartonu. Rezystancja, izolacja, napięcie probiercze, rozkład temperatury, kontrola końcowa i identyfikowalność partii to sześć bramek, które powinien przejść każdy element grzewczy, a kupujący, którzy zapiszą je na piśmie, chronią swoje inwestycje, klientów i markę. Współpracuj z fabryką elementów grzewczych z gwarantowaną jakością (quality assured heating element factory), która traktuje testy jako część produktu — a gwarancja stanie się czymś, czego nigdy nie będziesz musiał użyć.
O autorze: Ethan Sun jest założycielem i CEO SunAura Thermal, producenta systemów grzewczych z siedzibą w Qingdao w Chinach. Pod jego kierownictwem firma rozrosła się z pojedynczego warsztatu do fabryki z certyfikatem ISO, eksportującej elektryczne ogrzewanie podłogowe, kable grzewcze, folie grzewcze i produkty do topnienia śniegu do ponad 50 krajów na świecie.
Powiązane produkty i zapytania OEM
Szukasz dostawcy elementów grzewczych, któremu możesz zaufać? Każda folia grzewcza grafenowa (graphene heating film), mata grzewcza (heating mat) i kabel opuszczają naszą fabrykę w Qingdao po testach dielektrycznych, izolacyjnych i ciągłości. Zażądaj naszego protokołu kontroli jakości albo umów zwiedzanie fabryki — dostarczamy dystrybutorom, markom i wykonawcom produkty grzewcze z identyfikowalnością partii w ponad 50 krajach.